从0成交1300件看铝合金通讯腔体CNC加工 新能源汽车零部件精密加工的相似逻辑与新能源电子产品的融合机遇
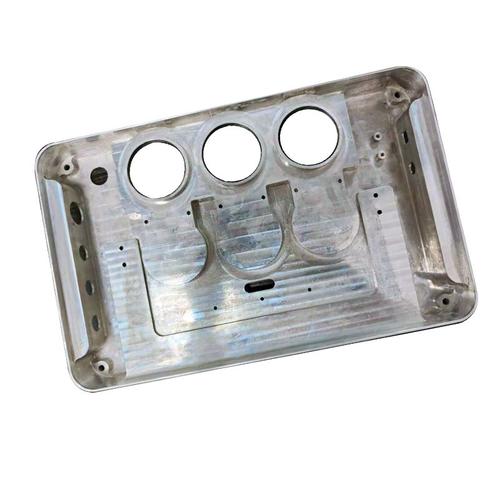
在制造业的激烈竞争中,一个看似普通的订单——1300件铝合金通讯腔体CNC加工,从0成交起步,却折射出精密加工领域的深层变革。这不仅是数字的突破,更揭示了铝合金通讯腔体加工与新能源汽车零部件CNC精密加工之间的高度相似性,以及两者与新能源电子产品交汇处的巨大潜力。
一、一场从0到1300件的精密加工突围
铝合金通讯腔体是基站、射频设备的核心结构件,对尺寸精度、表面质量、密封性能和散热能力要求极高。某加工企业接到首批1300件订单时,客户对交期和品质存疑。团队通过优化CNC工艺、引入五轴联动加工和在线检测,将良品率从初期的70%提升至98%以上,最终如期交付。这次“0成交”的突破证明:高精度铝合金加工能力足以迁移至更严苛的赛道——新能源汽车零部件。
二、铝合金通讯腔体CNC加工与新能源汽车零部件的相似逻辑
- 材料与轻量化需求一致:两者均大量采用铝合金(如6061、7075),追求轻量化与结构强度的平衡。通讯腔体要求薄壁、高刚性,新能源电池包壳体、电机端盖同样需要轻质高强。
- 工艺路径高度重合:都依赖CNC铣削、钻孔、攻丝等工序。通讯腔体的谐振腔精度以微米计,新能源汽车的电机壳体同轴度、电池托盘平面度同样苛刻,五轴CNC和高速加工中心是共同设备基础。
- 质量体系相通:通讯设备需满足IP防护和长期户外可靠性,新能源汽车零部件要求IATF 16949体系下的高一致性与零缺陷。两者都强调过程能力指数(CPK)和全尺寸检测。
- 散热与密封技术共享:通讯腔体的散热齿设计和密封槽加工经验,可直接应用于新能源电控单元壳体、车载充电机外壳,解决电子部件散热与防水难题。
三、新能源电子产品的叠加需求
新能源电子产品(如光伏逆变器、储能变流器、车载电子控制单元)正在成为新的增长极。这些产品对铝合金腔体的需求融合了通讯与汽车的双重特性:既要有通讯腔体的电磁屏蔽和散热鳍片精密加工,又要有汽车零部件的抗震、耐腐蚀性能。例如储能PCS的铝合金外壳,要求CNC加工出复杂的内部水道和屏蔽腔,同时满足IP67防护,正是两类加工能力的叠加。
另一典型是新能源电子产品的轻量化散热壳体,采用铝合金压铸后CNC精密加工,既减少重量又保证散热齿的精细度,这和通讯腔体加工如出一辙。而新能源汽车的OBC(车载充电机)壳体、DC-DC转换器外壳,更是离不开高精度CNC铣削确保装配面和密封槽的可靠性。
四、从相似走向融合:企业能力升级路径
- 工艺标准化:将通讯腔体加工中积累的刀具管理、夹具快换、在线测量经验形成标准,快速复制到新能源汽车零部件生产线。
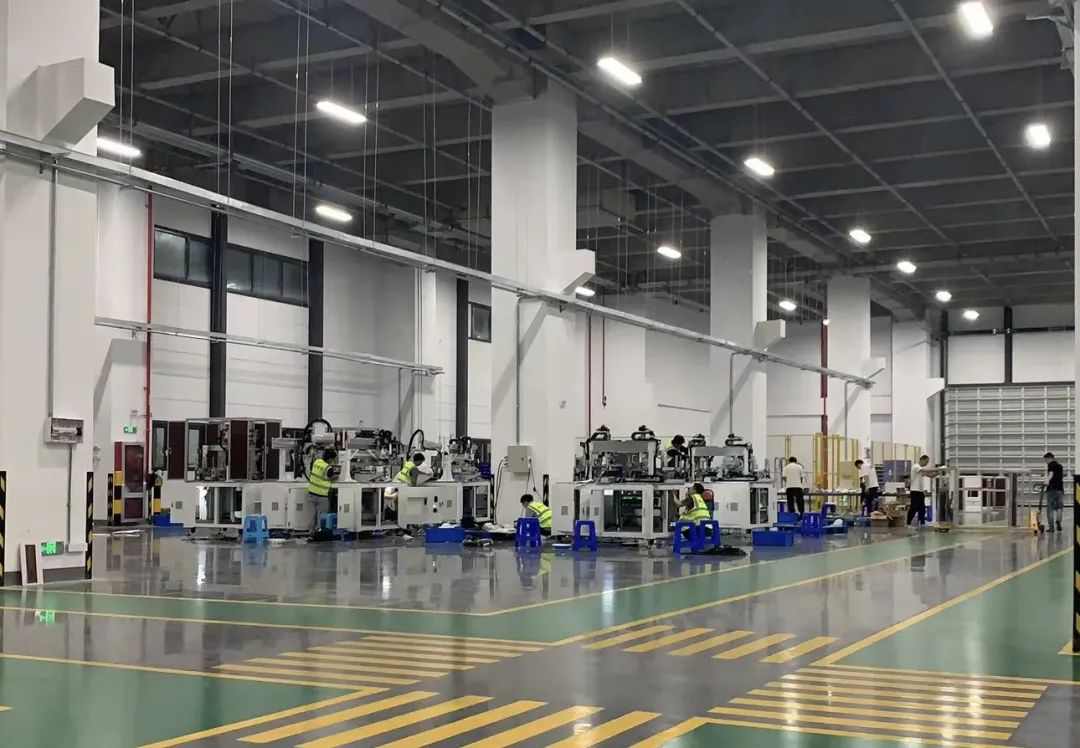
- 设备柔性化:配置五轴加工中心和自动化托盘系统,实现通讯腔体、新能源壳体、电子散热件共线生产,提高设备利用率。
- 检测数据化:采用三坐标测量机和机器视觉,建立尺寸数据库,用同一套质量语言覆盖多类产品。
- 人才复合化:培养既懂通讯腔体射频要求、又熟悉汽车功能安全的工艺工程师,缩短新产品导入周期。
五、
从0成交1300件铝合金通讯腔体,不仅是一次订单的胜利,更是一把钥匙,打开了新能源汽车零部件精密加工与新能源电子产品协同发展的大门。铝合金CNC加工能力不再是孤立环节,而是轻量化、散热化、电子化趋势下的核心纽带。谁能在相似中看到融合,在融合中提升精度与效率,谁就能在新能源产业链中占据先机。下一步的1300件,可能来自新能源汽车电机壳体或储能逆变器腔体——能力相通,未来可期。
如若转载,请注明出处:http://www.szdaton.com/product/36.html
更新时间:2026-10-24 04:25:49